المعرفة التقنية
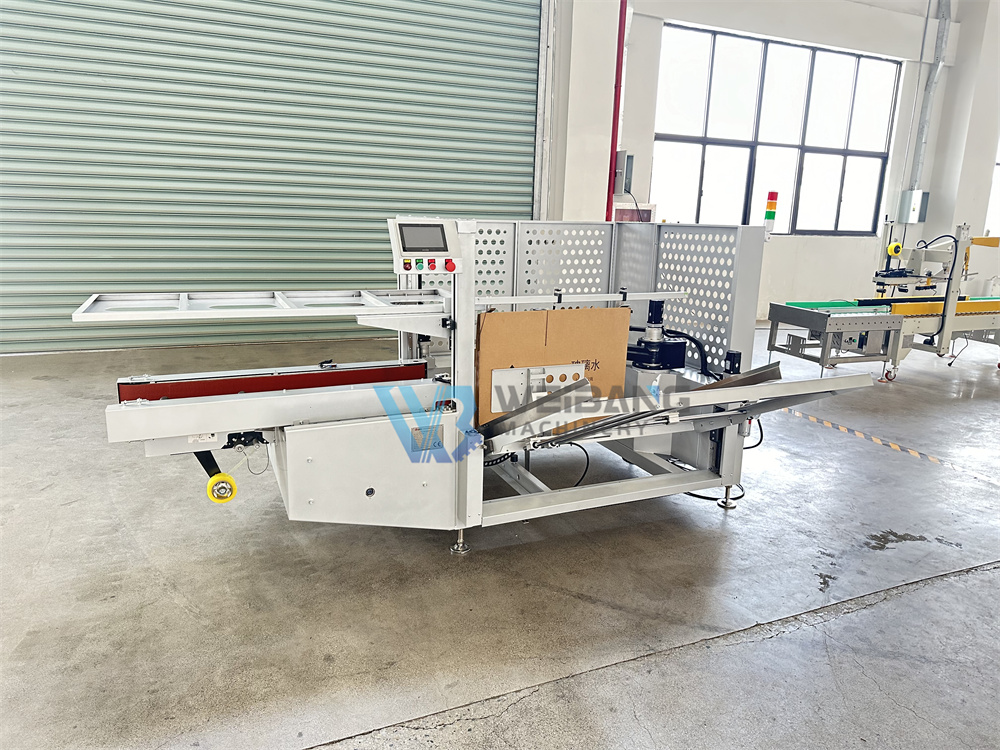
شركة Weibang هي شركة متخصصة في تصنيع آلات التعبئة والتغليف في الصين منذ عام 2005.
لغة
شركة Weibang هي شركة متخصصة في تصنيع آلات التعبئة والتغليف في الصين منذ عام 2005.
( حالة/دقيقة ) | ≤ 30 ( يعتمد على الحجم والجودة المحددة للكرتون ) . | ≤ 35 ( يعتمد على الحجم والجودة المحددة للكرتون. ) | |
نطاق أحجام الكراتين ( 2 4 0 ≤ H+W/2 < 600 ) ( 335 ≤ L + W ≤ 870 ) | الطول ( مم ) | 280-500 مم | 145-400 مم |
العرض ( مم ) | 150-400 مم | 85-350 مم | |
همم ) | 150-400 مم | 105-350 مم | |
القدرة ( كيلوواط ) | 2.5 كيلو واط | 2.5 كيلو واط | |
إمداد الهواء ( ميجا باسكال ) | 0.6~0.7 ميجا باسكال | 0.6~0.7 ميجا باسكال | |
الوزن الصافي ( كجم ) | 620 كجم | 4 50 كجم | |
حجم الآلة ( مم ) | 2600 × 2000 × 1400 مم | 2 40 0 × 2000 × 1 40 0 مم | |
مزود الطاقة | 220 فولت 1PH 50Hz | 220 فولت، أحادي الطور 50 هرتز | |
عرض الشريط ( مم ) | ≤60 مم | ≤ 50 مم | |
قطر الشريط ( مم ) | ≤ 250 مم | ≤ 250 مم | |
لون | قطعة من الجبن | قطعة من الجبن | |
يعتمد تفريغ الكراتين الأوتوماتيكي المستقر بشكل كبير على تصنيع الكراتين وفقًا لمعايير موحدة. الكراتين غير المطابقة للمواصفات ستؤدي إلى انحشار متكرر، وتشكيل غير متناسق، وسحب مزدوج، وتوقف الماكينة عن العمل. فيما يلي جميع المواصفات المطابقة للكراتين المناسبة لآلة التفريغ.
يجب أن يصل عمق الطي إلى ثلث سمك الكرتون على الأقل؛ ويتطلب الأمر طية أعمق للصناديق الكرتونية المموجة ذات الخمس طبقات. تزيد الطيات الضحلة من مقاومة الطي وتؤدي إلى انحناءات وتشوّه في الكرتون.
يجب ضبط نسبة الرطوبة في الكرتون بحيث تتراوح بين 8% و12%. فالكرتون الرطب واللين يسهل ثقبه بواسطة أكواب الشفط، مما يؤدي إلى انهياره أثناء التشكيل. لذا، يُنصح بتخزين الكراتين الجاهزة في مستودعات جافة.
يجب تخصيص الكراتين المسطحة العريضة بنسبة عرض إلى ارتفاع ≥3 مع طيات معززة لتقليل معدل فشل الطي.
معادلة أبعاد القطع: أ = العرض/2 × 2/5؛ أ = العرض/2 × 1/2 للكرتون المسطح الخاص
b=4×δ (حيث δ يرمز إلى سمك الورق المقوى)
تساهم عمليات القطع القياسية في الزوايا في التخلص من انسداد الغطاء وتحسين معدل نجاح عملية فتح العبوة بشكل كبير.
معيار الفجوة j: بعد طي المفصلات في الحالة الطبيعية، حافظ على 0 مم ≤ j ≤ 3 مم عن طريق ضبط البعد V. التداخل المفرط يتسبب في انحراف الصناديق وتعطلها الدائم بعد تثبيت الحزام.
بُعد التداخل P: تجنب وضعيات اللصق أو التدبيس غير المتوازية. تؤدي الوصلات غير المتراصفة إلى حواف غير متساوية وطيّات صلبة. الكراتين المدبسة صلبة ولا يُنصح باستخدامها مع آلات فك التغليف عالية السرعة؛ أما الكراتين الملصقة فهي أفضل أداءً.
يتم التحكم في تفاوت الطول والعرض والارتفاع في حدود ±3 مم؛ يؤدي الانحراف الكبير في الحجم إلى إزاحة موضع الشفط.
يجب إدخال جميع الكراتين المطوية بشكل موحد: بحيث يكون النص المطبوع متجهًا للأعلى، ويكون نفس الجانب مواجهًا لأكواب الشفط. يُمنع إدخال الكراتين المختلطة المعكوسة أو الممزقة أو الملتصقة.
يجب أن تعتمد الكراتين ذات الأحجام المتشابهة معايير موحدة لقطع الزوايا والأبعاد على شكل حرف V لتقليل إعادة ضبط الآلة.

