Conoscenze tecniche
Weibang è un produttore cinese specializzato in macchine riempitrici e confezionatrici, attivo dal 2005.
linguaggio
Weibang è un produttore cinese specializzato in macchine riempitrici e confezionatrici, attivo dal 2005.
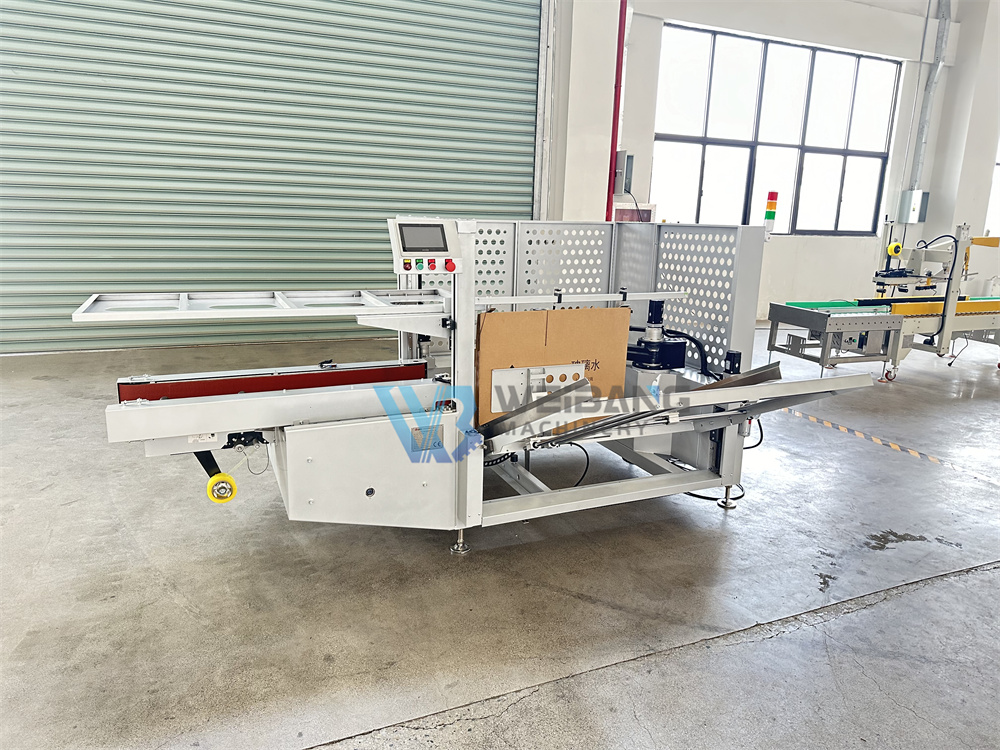
( casi/min ) | ≤ 30 ( Dipende dalle dimensioni e dalla qualità specifiche dei cartoni. ) | ≤ 35 ( Dipende dalle dimensioni e dalla qualità specifiche dei cartoni. ) | |
Gamma di dimensioni dei cartoni ( 2 4 0 ≤ H+W/2 < 600 ) ( 335 ≤ L + W ≤ 870 ) | L ( mm ) | 280-500 mm | 145-400 mm |
W ( mm ) | 150-400 mm | 85-350 mm | |
Hmm ) | 150-400 mm | 105-350 mm | |
Potenza ( kW ) | 2,5 kW | 2,5 kW | |
Alimentazione dell'aria ( MPa ) | 0,6~0,7 MPa | 0,6~0,7 MPa | |
Peso netto ( kg ) | 620 kg | 4 50 kg | |
Dimensioni della macchina ( mm ) | 2600 × 2000 × 1400 mm | 2 40 0 × 2000 × 1 40 0mm | |
Alimentazione elettrica | 220V Monofase 50Hz | 220V monofase 50Hz | |
Larghezza del nastro ( mm ) | ≤6 0mm | ≤ 50 mm | |
Diametro del nastro ( mm ) | ≤ 250 mm | ≤ 250 mm | |
Colore | Argento | Argento | |
Il corretto funzionamento del sistema di disimballaggio automatico dei cartoni dipende in larga misura dalla standardizzazione della produzione degli stessi. I cartoni non conformi causano frequenti inceppamenti, deformazioni, doppia aspirazione e tempi di fermo macchina. Di seguito sono riportate tutte le specifiche compatibili per i cartoni adatti al sistema di disimballaggio.
La profondità della piega deve raggiungere almeno 1/3 dello spessore del cartone; per le scatole di cartone ondulato a 5 strati è necessaria un'incisione più profonda. Le pieghe superficiali aumentano la resistenza alla piegatura e possono causare la formazione di alette e la deformazione delle scatole.
Controllare il contenuto di umidità del cartone tra l'8% e il 12%. I cartoni morbidi e umidi si forano facilmente con le ventose e si deformano durante la formatura. Conservare i cartoni finiti in magazzini asciutti.
Le scatole piatte di grandi dimensioni con rapporto larghezza-altezza ≥3 devono essere personalizzate con pieghe rinforzate per ridurre il tasso di fallimento della piegatura.
Formula per le dimensioni di taglio: a=W/2×2/5; a=W/2×1/2 per cartoni piatti speciali
b=4×δ (δ rappresenta lo spessore del cartone)
I tagli angolari standard eliminano l'inceppamento delle alette e migliorano notevolmente il tasso di successo dell'apertura della confezione.
Spazio standard j: Dopo aver piegato le cerniere in posizione naturale, mantenere 0 mm ≤ j ≤ 3 mm regolando la dimensione V. Una sovrapposizione eccessiva provoca scatole deformate e inceppamenti permanenti dopo il serraggio della cinghia.
Sovrapposizione dimensionale P: evitare posizioni di incollaggio o graffettatura sfalsate. Giunzioni disallineate causano bordi irregolari e piegature rigide. Gli astucci graffettati sono rigidi e non sono consigliati per disimballatori ad alta velocità; gli astucci incollati offrono prestazioni migliori.
La tolleranza di lunghezza, larghezza e altezza è controllata entro ±3 mm; una deviazione dimensionale elevata comporta uno spostamento del posizionamento dell'aspirazione.
Tutti gli astucci piegati devono essere inseriti in modo uniforme: testo stampato rivolto verso l'alto, stesso lato verso le ventose. Sono vietati gli astucci piegati al contrario, strappati o incollati.
Per ridurre le ricalibrazioni delle macchine, i cartoni di dimensioni simili dovranno adottare parametri uniformi per il taglio degli angoli e la dimensione a V.

