Weibangは、2005年創業の中国のプロフェッショナルな充填機および包装機メーカーです。
言語
Weibangは、2005年創業の中国のプロフェッショナルな充填機および包装機メーカーです。
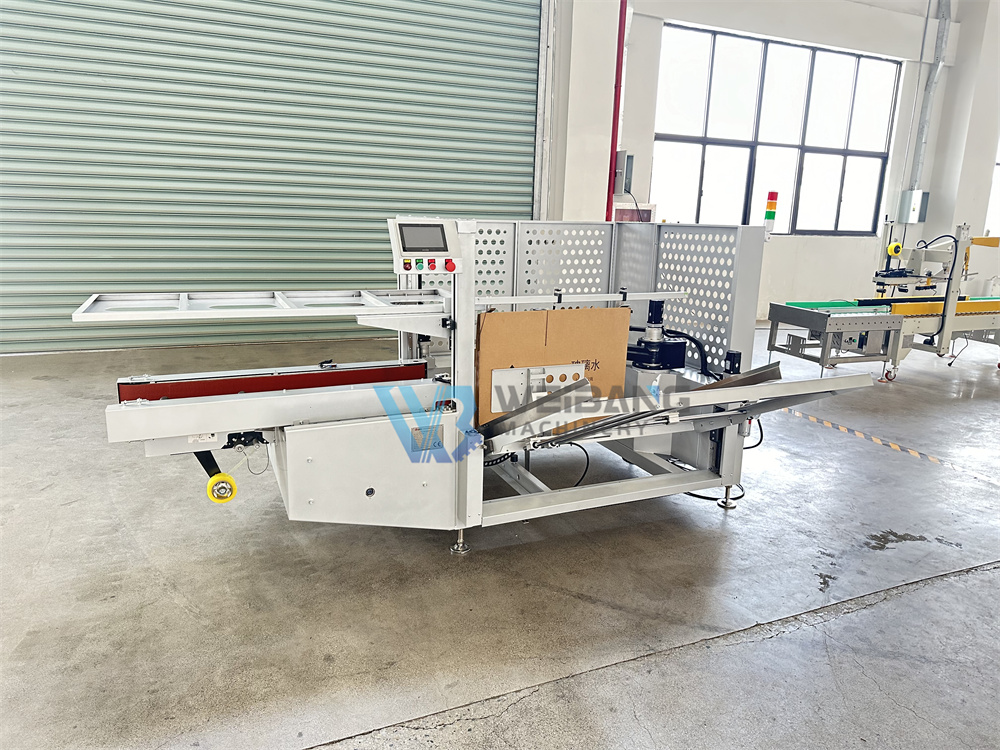
(ケース/分) | ≤ 30 (カートンのサイズと品質によって異なります。 ) | ≤ 35 (カートンのサイズと品質によって異なります。 ) | |
カートンのサイズ範囲 ( 2 4 0 ≤ H+W/2 < 600 ) ( 335 ≤ L + W ≤ 870 ) | L ( mm ) | 280-500mm | 145-400mm |
幅( mm ) | 150-400mm | 85-350mm | |
ふーむ) | 150-400mm | 105-350mm | |
電力( kW ) | 2.5kW | 2.5kW | |
空気供給量( MPa ) | 0.6~0.7MPa | 0.6~0.7MPa | |
正味重量( kg ) | 620kg | 4個50kg | |
機械サイズ( mm ) | 2600 × 2000 × 1400mm | 2 40 0 × 2000 × 1 40 0mm | |
電源 | 220V 単相50Hz | 220V 1相 50Hz | |
テープ幅( mm ) | ≤60mm | ≤ 50mm | |
テープ径( mm ) | ≤ 250mm | ≤ 250 mm | |
色 | 銀 | 銀 | |
安定した自動カートン開梱は、標準化されたカートン製造に大きく依存します。規格外のカートンを使用すると、頻繁な詰まり、形状の歪み、二重吸引、機械の停止などの問題が発生します。以下に、開梱機に適したカートンの仕様をすべて示します。
折り目の深さは段ボールの厚さの少なくとも3分の1以上でなければなりません。5層構造の段ボール箱の場合は、より深い折り目が必要です。折り目が浅いと折り曲げ抵抗が大きくなり、箱がはためいたり変形したりする原因となります。
カートンの含水率は8~12%に保ってください。湿った柔らかいカートンは吸盤で穴が開きやすく、成形時に潰れやすくなります。完成したカートンは乾燥した倉庫に保管してください。
幅と高さの比率が3以上の幅広の平たい段ボール箱は、折り目の破損率を低減するために、補強された折り目を付けてカスタマイズする必要がある。
切断寸法式:a=W/2×2/5、特殊な平型カートンの場合はa=W/2×1/2
b=4×δ(δは段ボールの厚さを表す)
標準的な角切り加工により、フラップの詰まりが解消され、開封成功率が大幅に向上します。
ギャップ基準 j: ヒンジを自然状態で折り畳んだ後、寸法 V を調整して 0mm ≤ j ≤ 3mm を維持してください。重なりが大きすぎると、箱が歪んだり、ベルト締め付け後に永久的に詰まったりする原因となります。
重ね合わせ寸法P:接着やステープル留めの位置がずれないようにしてください。接合部の位置がずれると、端が不均一になり、折り目が硬くなります。ステープル留めのカートンは硬くなるため、高速開梱機には適していません。接着されたカートンの方が性能が優れています。
長さ、幅、高さの公差は±3mm以内に制御されます。寸法が大きくずれると、吸引位置のずれが生じます。
折り畳まれた段ボール箱はすべて、印刷面を上向きにし、吸盤側を同じ面に向けて均一に供給してください。裏返し、破れ、またはくっついた段ボール箱を混在させることは禁止されています。
同様のサイズのカートンは、機械の再調整を減らすために、統一された角のカットとV寸法パラメータを採用するものとする。

