Technisches Wissen
Weibang ist seit 2005 ein professioneller Hersteller von Abfüll- und Verpackungsmaschinen in China.
Sprache
Weibang ist seit 2005 ein professioneller Hersteller von Abfüll- und Verpackungsmaschinen in China.
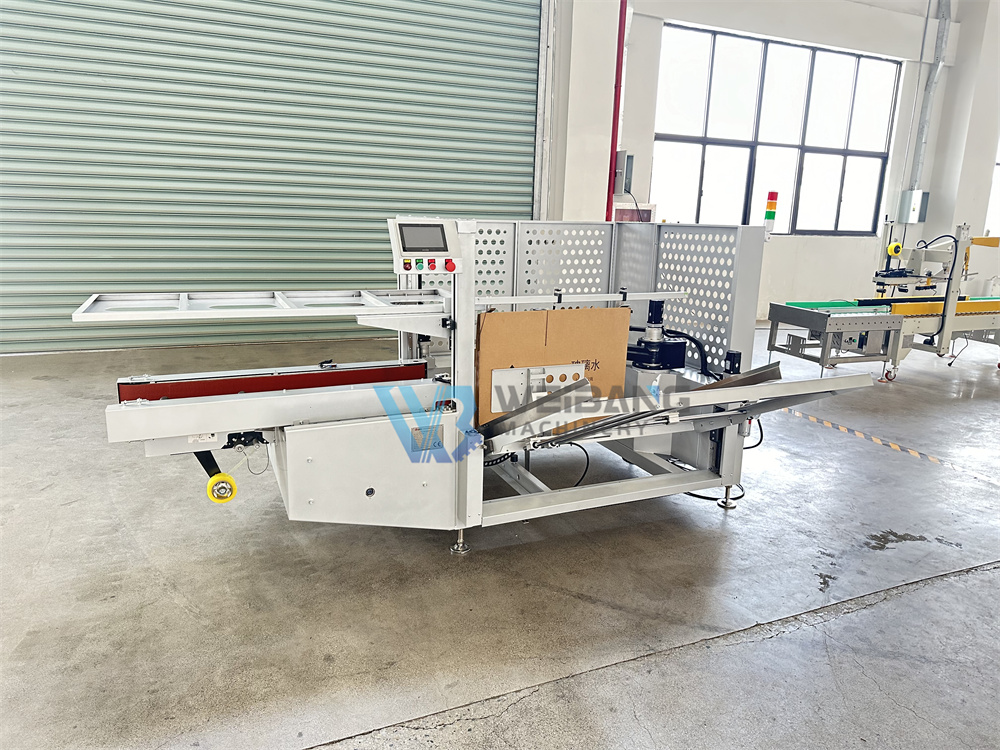
( Fälle/Minute ) | ≤ 30 ( Abhängig von der spezifischen Größe und Qualität der Kartons. ) | ≤ 35 ( Abhängig von der spezifischen Größe und Qualität der Kartons. ) | |
Kartongrößenbereich ( 2 4 0 ≤ H+W/2 < 600 ) ( 335 ≤ L + B ≤ 870 ) | L ( mm ) | 280-500 mm | 145-400 mm |
B ( mm ) | 150-400 mm | 85-350 mm | |
Hmm ) | 150-400 mm | 105-350 mm | |
Leistung ( kW ) | 2,5 kW | 2,5 kW | |
Luftzufuhr ( MPa ) | 0,6~0,7 MPa | 0,6~0,7 MPa | |
Nettogewicht ( kg ) | 620 kg | 4 50 kg | |
Maschinengröße ( mm ) | 2600 × 2000 × 1400 mm | 2 40 0 × 2000 × 1 40 0 mm | |
Stromversorgung | 220 V 1PH 50Hz | 220 V, 1-phasig 50 Hz | |
Bandbreite ( mm ) | ≤6 0mm | ≤ 50 mm | |
Banddurchmesser ( mm ) | ≤ 250 mm | ≤ 250 mm | |
Farbe | Silber | Silber | |
Für ein stabiles automatisches Auspacken von Kartons ist eine standardisierte Kartonherstellung unerlässlich. Ungeeignete Kartons führen häufig zu Störungen, fehlerhafter Formgebung, doppelter Ansaugung und Maschinenstillstand. Nachfolgend finden Sie alle Spezifikationen für für den Auspacker geeignete Kartons.
Die Falztiefe muss mindestens ein Drittel der Kartonstärke betragen; bei 5-lagigen Wellpappkartons ist eine tiefere Falz erforderlich. Flache Falzlinien erhöhen die Faltfestigkeit und führen zu verbogenen, deformierten Kartons.
Die Restfeuchte der Kartons sollte zwischen 8 % und 12 % liegen. Feuchte, weiche Kartons lassen sich leicht von Saugnäpfen durchstechen und können beim Formen zusammenfallen. Fertige Kartons sollten in trockenen Lagern aufbewahrt werden.
Breite, flache Kartons mit einem Breite-Höhen-Verhältnis von ≥3 müssen mit verstärkten Falzlinien versehen werden, um die Faltfehlerrate zu reduzieren.
Formel für die Schnittmaße: a=W/2×2/5; a=W/2×1/2 für spezielle Flachkartons
b=4×δ (δ steht für die Dicke des Kartons)
Standardmäßige Eckabschrägungen verhindern das Blockieren von Klappen und verbessern die Erfolgsquote beim Auspacken erheblich.
Spaltstandard j: Nach dem Einklappen der Scharniere im Normalzustand muss durch Anpassen des Maßes V ein Wert von 0 mm ≤ j ≤ 3 mm eingehalten werden. Eine übermäßige Überlappung führt zu schiefen Boxen und dauerhaftem Verklemmen nach dem Spannen des Riemens.
Überlappungsmaß P: Vermeiden Sie versetzte Klebe- oder Heftpositionen. Nicht fluchtende Verbindungen führen zu unebenen Kanten und steifen Faltstellen. Geheftete Kartons sind starr und für Hochgeschwindigkeits-Auspackmaschinen nicht empfehlenswert; geklebte Kartons sind besser geeignet.
Die Toleranzen für Länge, Breite und Höhe werden auf ±3 mm begrenzt; große Abweichungen führen zu einer Verschiebung der Saugposition.
Alle gefalteten Kartons müssen gleichmäßig zugeführt werden: Bedruckter Text nach oben, gleiche Seite zu den Saugnäpfen. Gemischte, falsch herum gefaltete, zerrissene oder verklebte Kartons sind nicht zulässig.
Um Maschinennachjustierungen zu reduzieren, sollen Kartons mit ähnlichen Abmessungen einheitliche Eckschnitt- und V-Abmessungsparameter aufweisen.

