Teknisk kunskap
Weibang är en professionell tillverkare av fyllnings- och förpackningsmaskiner i Kina sedan 2005.
Språk
Weibang är en professionell tillverkare av fyllnings- och förpackningsmaskiner i Kina sedan 2005.
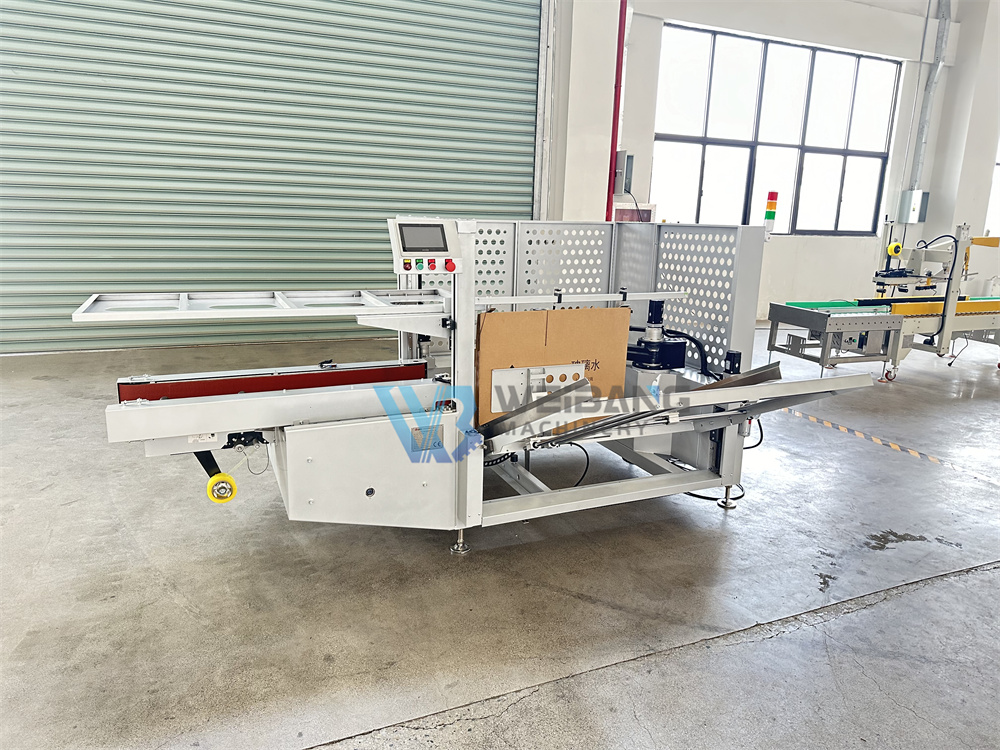
( fall/min ) | ≤ 30 ( Beror på kartongernas specifika storlek och kvalitet. ) | ≤ 35 ( Beror på kartongernas specifika storlek och kvalitet. ) | |
Kartongstorleksintervall ( 2 4 0 ≤ H+W/2 < 600 ) ( 335 ≤ L + B ≤ 870 ) | L ( mm ) | 280–500 mm | 145–400 mm |
B ( mm ) | 150–400 mm | 85–350 mm | |
H ( mm ) | 150–400 mm | 105–350 mm | |
Effekt ( kW ) | 2,5 kW | 2,5 kW | |
Lufttillförsel ( MPa ) | 0,6~0,7 MPa | 0,6~0,7 MPa | |
Nettovikt ( kg ) | 620 kg | 4 50 kg | |
Maskinstorlek ( mm ) | 2600 × 2000 × 1400 mm | 2 40 0 × 2000 × 1 40 0 mm | |
Strömförsörjning | 220V 1PH 50Hz | 220V 1PH 50Hz | |
Tejpbredd ( mm ) | ≤6 0 mm | ≤ 50 mm | |
Tejpdiameter ( mm ) | ≤ 250 mm | ≤ 250 mm | |
Färg | Flisa | Flisa | |
Stabil automatisk kartonguppackning är i hög grad beroende av standardiserad kartongtillverkning. Okvalificerade kartonger orsakar frekventa stopp, sned formning, dubbel sugning och maskinstopp. Nedan följer alla matchande specifikationer för kartonger som är lämpliga för uppackare.
Veckdjupet måste vara minst 1/3 av kartongens tjocklek; djupare intryckning krävs för 5-lagers wellpapplådor. Grunda veck ökar vikningsmotståndet och leder till flikiga, deformerade kartonger.
Kontrollera kartongernas fukthalt till 8–12 % . Fuktiga, mjuka kartonger kan lätt bli stickna av sugkoppar och kollapsa under formning. Förvara färdiga kartonger i torra lager.
Breda platta kartonger med ett bredd-höjd-förhållande ≥3 ska specialanpassas med förstärkta veck för att minska andelen vikningsfel.
Formel för skärmått: a=W/2×2/5; a=W/2×1/2 för specialkartonger
b=4×δ (δ står för kartongtjocklek)
Standardhörnskärningar eliminerar blockering av flikarna och förbättrar avsevärt uppackningsframgången.
Gapstandard j: Efter att gångjärnen viktats i naturligt tillstånd, håll 0 mm ≤ j ≤ 3 mm genom att justera måttet V. För stor överlappning orsakar sneda lådor och permanent fastklämning efter bandklämning.
Överlappningsmått P: Undvik förskjutna limnings- eller häftpositioner. Feljusterade skarvar leder till ojämna kanter och stel vikning. Häftade kartonger är styva och rekommenderas inte för höghastighetsuppackare; limmade kartonger presterar bättre.
Längd-, bredd- och höjdtolerans kontrollerad inom ±3 mm; stor storleksavvikelse resulterar i förskjutning av sugpositionen.
Alla vikta kartonger ska matas jämnt: tryckt text uppåt, samma sida mot sugkopparna. Blandade, omvända, trasiga eller fastnade kartonger är förbjudna.
Kartonger med liknande storlekar ska använda enhetliga hörnskärnings- och V-dimensionsparametrar för att minska maskinjustering.

