Conocimientos técnicos
Weibang es un fabricante profesional de máquinas de llenado y envasado en China desde 2005.
Idioma
Weibang es un fabricante profesional de máquinas de llenado y envasado en China desde 2005.
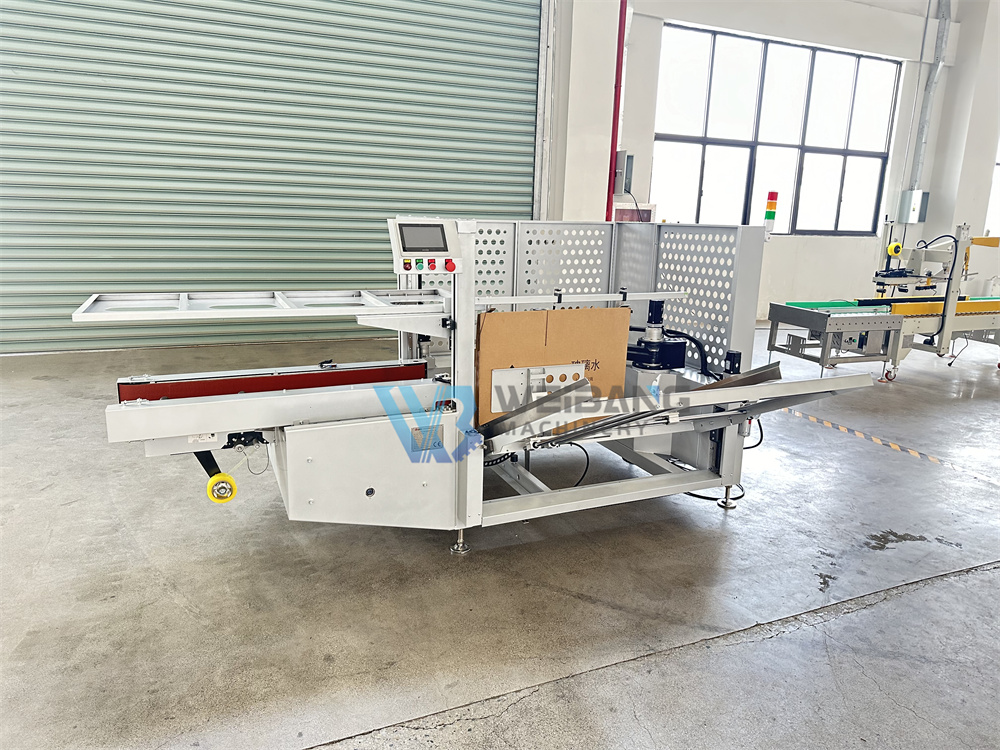
( casos/minutos ) | ≤ 30 ( Depende del tamaño y la calidad específicos de las cajas ) . | ≤ 35 ( Depende del tamaño y la calidad específicos de las cajas ) . | |
Rango de tamaños de cajas ( 2 4 0 ≤ H+W/2 < 600 ) ( 335 ≤ L + W ≤ 870 ) | L ( mm ) | 280-500 mm | 145-400 mm |
W ( mm ) | 150-400 mm | 85-350 mm | |
Mmm ) | 150-400 mm | 105-350 mm | |
Potencia ( kW ) | 2,5 kW | 2,5 kW | |
Suministro de aire ( MPa ) | 0,6~0,7 MPa | 0,6~0,7 MPa | |
Peso neto ( kg ) | 620 kg | 4 50 kg | |
Tamaño de la máquina ( mm ) | 2600 × 2000 × 1400 mm | 2 40 0 × 2000 × 1 40 0 mm | |
Fuente de alimentación | 220V 1PH 50Hz | 220V 1PH 50 Hz | |
Ancho de la cinta ( mm ) | ≤60 mm | ≤ 50 mm | |
Diámetro de la cinta ( mm ) | ≤ 250 mm | ≤ 250 mm | |
Color | Astilla | Astilla | |
El desembalaje automático y estable de cajas de cartón depende en gran medida de la estandarización de su fabricación. Las cajas que no cumplen con los estándares provocan atascos frecuentes, deformaciones, doble succión y tiempos de inactividad de la máquina. A continuación, se muestran todas las especificaciones que deben cumplir las cajas aptas para el desembalador.
La profundidad del pliegue debe alcanzar al menos 1/3 del grosor del cartón; se requiere una hendidura más profunda para cajas de cartón corrugado de 5 capas. Los pliegues poco profundos aumentan la resistencia al plegado y provocan que las cajas se abran y se deformen.
Controle el contenido de humedad del cartón entre el 8 % y el 12 %. Los cartones húmedos y blandos son fáciles de perforar con ventosas y se deforman durante el proceso de conformado. Almacene los cartones terminados en almacenes secos.
Las cajas de cartón anchas y planas con una relación ancho-alto ≥3 deberán personalizarse con pliegues reforzados para reducir la tasa de fallos en el plegado.
Fórmula para las dimensiones de corte: a=W/2×2/5; a=W/2×1/2 para cajas planas especiales
b = 4 × δ (donde δ representa el grosor del cartón)
Los cortes estándar en las esquinas eliminan la obstrucción de las solapas y mejoran considerablemente la tasa de éxito al desembalar.
Estándar de separación j: Después de plegar las bisagras en estado natural, mantenga 0 mm ≤ j ≤ 3 mm ajustando la dimensión V. Un solapamiento excesivo provoca que las cajas se deformen y que se atasquen permanentemente después de sujetar la correa.
Dimensión de solapamiento P: Evite posiciones de encolado o grapado desplazadas. Las uniones desalineadas provocan bordes irregulares y un plegado rígido. Las cajas grapadas son rígidas y no se recomiendan para desempaquetadoras de alta velocidad; las cajas encoladas ofrecen un mejor rendimiento.
La tolerancia de longitud, anchura y altura se controla dentro de ±3 mm; una desviación de tamaño importante provoca un desplazamiento en el posicionamiento de la succión.
Todas las cajas plegadas deberán introducirse de forma uniforme: el texto impreso hacia arriba, con el mismo lado hacia las ventosas. Se prohíbe el uso de cajas mixtas, invertidas, rotas o pegadas.
Las cajas de cartón de tamaño similar deberán adoptar parámetros unificados de corte de esquina y dimensión en V para reducir el reajuste de la máquina.

